压接与焊接并不是同一件事,两者建立连接的方式从根上就不一样。压接靠的是塑性变形,将导线与端子压成一个整体;焊接靠的是焊料在界面上形成合金层,将两个原本分开的件连在一起。这一差别,会影响到产品的检验方法、失效模式,和使用场景等方面。
两种连接是怎么建立起来的
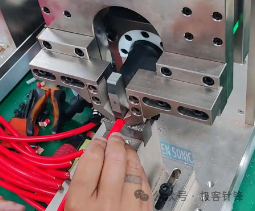
压接是冷加工。压接筒与导线在模具里面一起被压变形,铜丝之间的空隙被挤掉,在压力的作用下金属与金属之间就会形成类似“冷焊”的冶金结合。这种结合可以阻挡外面的空气与水分,接触面也就不会再继续氧化,因此压接才能够长期稳定。焊接是从另一方面出发。焊料熔化之后会在铜的表面润湿与铺展,界面上生成一层很薄的合金层,靠这一层将导线与端子连起来。焊接不需要专用的端子,任意两个可焊的表面都能够接上,这一点是焊接最大的便利。但是便利是有代价的。因为焊料本身的强度不高,所以高可靠标准里面有一条硬性规定,那就是导线在焊接之前必须先有机械固定,或者是绕在接线柱上面,又或者是穿过孔眼,不能直接让焊料去承担机械强度。。同一份标准里面还有一处是容易被忽略,那就是准备拿去压接的多股导线不许预先搪锡。搪过锡的导线被压接之后,锡层会在压力下面慢慢流动,压接点的接触压力跟着松掉,拉拔力与接触电阻都会变差。
压接的质量卡在哪几个数上面
压接的一致性不靠手感,靠的是三个能够测量出来的参数。头一个是压缩率,也就是压接前后导体截面积的变化比例,定义式是这样:Cr = (1 - S1 ÷ S0) × 100%这里面S0是压接之前的标称导体截面积,S1是压接之后筒内导体连同股丝空隙的截面积。拿1.5mm2的导线举一个例子。压接之后量到S1 = 1.23mm2,代入进去:Cr = (1 - 1.23 ÷ 1.5) × 100% = (1 - 0.82) × 100% = 18%18% 落在常用的区间里面,车规的USCAR-21给出的基准是15%到20%。压得太松,铜丝之间还留着空隙,气密性建立不起来,接触电阻上去了就会发热;压得太狠是另一种结果,如果压到35%,那么S1 = 1.5 × (1 - 0.35) = 0.975mm2,铜丝开始被压断,拉拔力反而会下降。压接高度是另一个直接控制的参数。压接力会随着铜丝的数量与排列而波动,压接高度却可以使用卡尺直接继续测量,所以生产现场用它做控制,公差一般卡在±0.1mm,线径小的时候要收到±0.05mm。拉拔力是最后一道。汽车线束按QC/T 29106的规定,0.5mm2 的压接点不小于80N,1.0mm2 不小于130N。截面检查则是更直接的一手,切开之后在显微镜下面看铜丝的变形、间隙与有没有断丝,这一项是批次首件与末件的必检项目。
焊接要防的是另外几件事
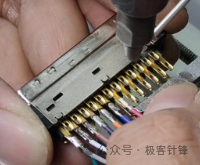
焊接的风险集中在热与界面这两处。芯吸是头一个要防的,熔化的焊料会顺着绞合铜丝之间的缝往上爬,爬上去的这一段导线既硬又脆,弯曲的时候应力集中在绝缘层的边缘,断口往往就出在那里。标准IPC-A-610对2级与3级产品的要求是芯吸不超过2.5mm。虚焊与冷焊同样麻烦。焊料看上去包住了,界面上却没有形成合金层,这种点通电的时候常常也过得去,等到振动或者温度循环之后才暴露出来。目视查不出来,就得靠X光或者剖切。助焊剂残留是再一类。残留物留在焊点周围,环境的湿度上来之后会吸潮,也会腐蚀,绝缘阻抗跟着往下走,所以焊接之后的清洗并不是走过场。热本身也要算进去。烙铁的温度会将绝缘层烫缩,也会让退火状态的铜丝重新变软,镀层还会变色。
批量与追溯,才是区别所在
两者之间的区别在批量上面,这一点比性能差别更重要。压接的每一个点都能够留下数据。压接机上装了压接力监控之后,每一次压合的力与位移曲线都会被记下来,偏离窗口就报警,再配上压接高度的抽检与拉拔力的批次抽检,一批产品做到最后是有据可查的。模具与端子一旦定下来,同一批做出来的点离散会很小。焊接的一致性主要在操作者身上。同一名操作者在不同状态下的手法是不一样的,不同的操作者之间差别可能更大。成本上面是同一个道理。压接要买端子、买模具、买压接机,前期的投入看着高,可是分摊到每一个点上面,节拍都是以秒来计的;焊接省掉了端子与模具,代价是每一个点都要占用操作者的时间,批量一旦上去,时间与成本这两项就压不住了。反过来看维修性,焊接是占优的。焊点能够用烙铁拆下来重做,压接点只能剪掉重新压一个,那一个端子也就废了。
怎么选
比较项 | 压接 | 焊接 |
结合方式 | 冷塑性变形,金属与金属直接接触 | 焊料润湿并在界面形成合金层 |
是否加热 | 不加热 | 需要加热,存在热影响 |
配套件 | 需要匹配的端子与导线,规格对不上就不能压 | 不需要专用端子,可焊表面即可 |
设备投入 | 压接机与模具投入高 | 烙铁或焊接设备投入低 |
单件成本 | 端子有成本,节拍快 | 省掉端子成本,单点耗时更长 |
一致性来源 | 模具与压接高度,可逐点记录数据 | 操作者手法,靠目检与抽检去卡 |
可返修性 | 不可,剪掉重做 | 能够拆焊重做 |
高温表现 | 由端子材料与镀层决定,上限高 | 接近焊料熔点时强度快速下降 |
抗振动 | 压接区有弹性缓冲,振动场合更稳 | 焊点处应力集中,需要先做机械固定 |
典型失效 | 压接不足导致接触电阻上升发热,或者压断铜丝 | 虚焊、芯吸脆断、助焊剂腐蚀 |
适用场合 | 汽车线束、航天线缆、批量生产 | 样机与维修,还有PCB上的引脚与端子 |
现行依据 | GB/T 18290.2、QC/T 29106、USCAR-21 | J-STD-001、IPC-A-610、IPC/WHMA-A-620 |
线径与端子匹配得上的地方,压接是默认选项,因为它的质量能够量化,也能够逐点追溯,振动与高温下面更稳定。焊接的位置在样机与维修,还有PCB上的引脚与端子,以及压接端子塞不进去的那些场合。