首页 > 新手区
[电缆常识] 一根8毫米铜杆, 可能隐藏着多少肉眼看不见的缺陷?
P:2026-11-18 08:24:08
1
从铜液凝固到拉丝断线:24种风险信号与工序溯源
一卷直径8 mm的铜杆,表面光亮、尺寸正常,导电率也合格,为什么到了下游拉丝车间,仍可能突然断线?
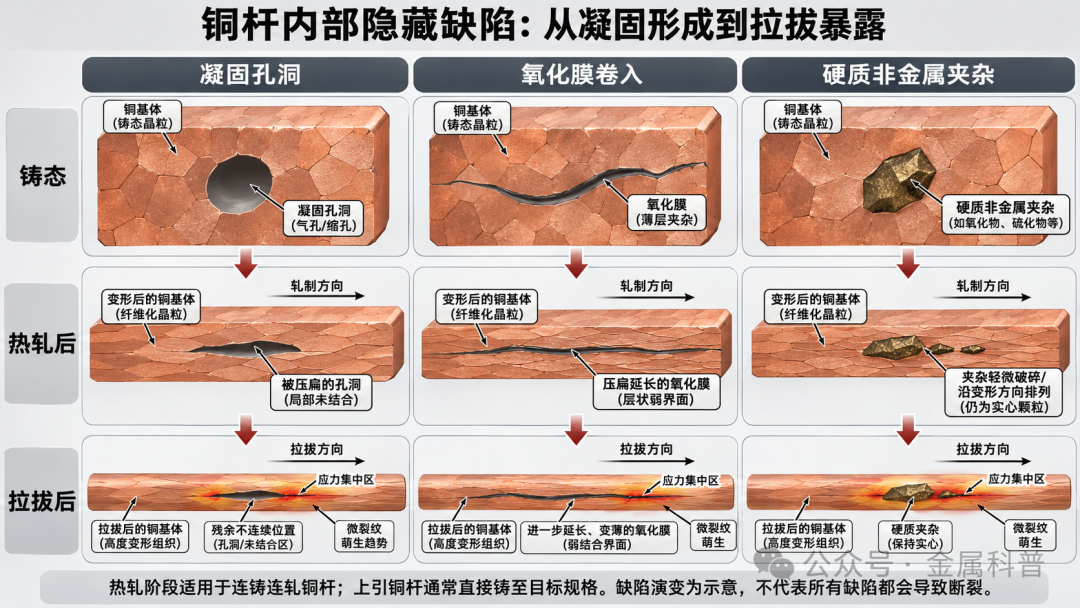
问题在于,铜杆的质量并不只写在表面。铸造形成的微孔、卷入的氧化膜、耐火材料颗粒,以及热轧留下的折叠界面,都可能被包裹在金属内部。它们不一定明显改变整根铜杆的电阻率,却可能在后续大变形中成为裂纹起点。
以8 mm铜杆拉拔至0.10 mm铜线为例,总截面积减缩率达到99.9844%。原来隐藏在铜杆内的局部薄弱位置,经过多道次变形会被拉长、压扁或暴露;因此,铜杆“出厂合格”与“细拉适用性好”并不能简单画等号。
下面整理24项具有代表性的缺陷、状态异常和风险信号。它们并非某一标准规定的24个独立缺陷名称,也不会同时出现在同一根铜杆上;其中有些能用肉眼发现,有些只能通过截面、断口或后续加工表现识别。
一、第一类:真正藏在内部的6种缺陷
在SCR连铸连轧路线中,铜液经历熔炼、流槽输送、轮带式结晶及热轧;在上引连铸路线中,则通过水冷结晶器直接获得目标规格。两种路线的孔洞、夹杂和凝固缺陷具有共性,但后续演变方式不同。
序号 | 典型异常/风险信号 | 识别线索与可能来源 |
01 | 气体微孔 | 铜液卷气或凝固析气形成小孔;截面上多呈圆形或椭圆形,须结合孔壁形貌判断。 |
02 | 枝晶间缩松 | 凝固补缩不足形成不规则孔隙,常沿最后凝固区域分布;不能与所有气孔混为一谈。 |
03 | 中心疏松/周期性孔洞 | 部分上引8 mm无氧铜杆曾观察到沿中心线周期出现的孔洞,与结晶及牵引节奏有关。 |
04 | 氧化膜卷入 | 薄膜状界面被卷入铜液;后续加工可能形成不易冶金结合的内部薄弱层。 |
05 | 耐火材料夹杂 | 炉衬、流槽或浇注器具剥落的陶瓷颗粒进入铜液;需用SEM/EDS辅助判断来源。 |
06 | 金属硬质异物 | 铁屑或其他设备来源的金属颗粒进入熔体;硬质异物可能在拉丝中形成局部应力集中。 |
这里最容易误判的是气孔与缩松:前者与气体行为有关,后者与凝固补缩有关。两者都可能降低局部连续性,却不能靠一张表面照片直接下结论。
二、第二类:成分与组织里的6种隐患
序号 | 典型异常/风险信号 | 识别线索与可能来源 |
07 | Cu?O局部富集 | 在含氧铜体系中可能存在氧化亚铜颗粒或局部富集;具体表现与含氧量和熔炼条件有关。 |
08 | 氧含量沿程波动 | 不同生产时段氧水平不稳定,可能影响组织和加工性能;应沿卷长分段取样,而非只测卷头。 |
09 | 微量杂质偏聚 | Pb、Bi、S等有害元素的影响取决于含量与存在状态,局部偏聚可能损害塑性。 |
10 | 晶粒局部粗大 | 非均匀凝固或异常热历史造成组织差异;需要金相或EBSD判断,不能仅凭断线推断。 |
11 | 皮下热裂纹 | 凝固末期或后续高温应力形成近表层裂纹,可能被氧化或加工掩盖。 |
12 | 上引牵引节痕 | 特定上引工况会形成周期性表面痕迹;严重时可伴随局部应力集中或内部孔洞。 |
需要特别指出:低氧铜杆与无氧铜杆的氧控制逻辑不同,不能用同一氧含量目标评价所有铜杆;而纯铜体系的偏析问题也不能直接照搬高合金铸锭的经验。
三、第三类:只在连铸连轧中才有的6种典型遗留缺陷
这六项主要对应SCR、Contirod等“铸造后继续热轧”的路线,不应机械套用到直接上引成杆的生产线。
序号 | 典型异常/风险信号 | 识别线索与可能来源 |
13 | 铸条角部折叠 | 铸条边角材料在轧制中翻折、压合,可能在成品杆表面留下细长接缝。 |
14 | 轧制搭接缝 | 金属局部流动不均导致表层互相搭接,形成看似闭合、实际结合不良的界面。 |
15 | 氧化皮轧入 | 未充分去除的氧化物被辊压入金属表层,后续拉丝可能出现黑线或脱落。 |
16 | 表面飞皮/起皮 | 轧制折叠或皮下夹杂等被延伸为薄层,在摩擦或拉拔后翘起。 |
17 | 轧长的夹杂条带 | 原始颗粒或氧化物被沿加工方向拉长、排列,局部形成弱化路径。 |
18 | 热轧裂纹延伸 | 已有的热裂或局部低塑性区域在轧制中扩展,最终呈细长表层或皮下裂纹。 |
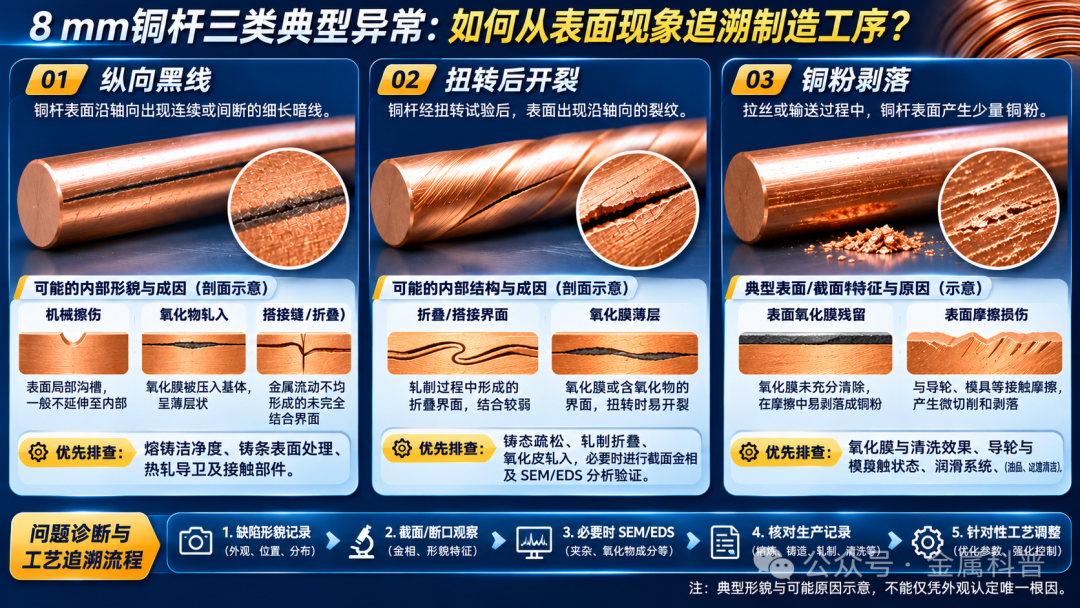
因此,铜杆上出现一条纵向黑线,可能是普通擦伤,也可能是轧入氧化皮、搭接缝或夹杂条带。三者的整改方向完全不同:一个偏向导轮和运输接触,一个偏向清氧化与轧制工况,另一个必须回到熔体洁净度。
四、第四类:成品和下游加工中容易忽视的6种风险信号
序号 | 典型异常/风险信号 | 识别线索与可能来源 |
19 | 纵向微划伤 | 深度较浅时肉眼不易察觉,可能来自导卫、辊道或搬运接触,细拉时被进一步放大。 |
20 | 周期性局部压痕 | 沿杆长呈规律重复,宜核对轧辊、夹送辊和接触轮的节距与周长。 |
21 | 圆度和局部直径波动 | 不能仅靠肉眼判断;几何波动会影响模具接触、润滑与道次稳定性。 |
22 | 表面氧化物残留 | 氧化膜过厚或清除不均可增加拉拔摩擦,并影响后续镀层或漆包加工。 |
23 | 铜粉剥落倾向 | 氧化膜剥落与机械擦伤可能使铜粉进入润滑液,进而增加模具磨损与表面异常。 |
24 | 局部压坑与擦伤 | 运输、盘卷或加工接触可形成局部缺口;需与内源性气孔暴露造成的凹坑区分。 |
以上六项中,铜粉剥落是过程表现,圆度波动是几何异常,并非与气孔同一层级的“内部缺陷”。但它们同样能提醒工艺工程师:一根铜杆能否连续拉细,取决于整条制造链。
五、最值得追查的三个现场问题
问题1:导电率合格,为什么还是会断丝?
导电率主要反映整体电子输运能力;少量局部夹杂、折叠界面或孤立孔洞,对宏观电阻率的影响未必显著,却能在拉拔时产生局部应力集中。
断线后应优先保留断口及断口两侧线段,观察是否存在硬质颗粒、氧化膜、异常孔洞或明显的塑性缩颈。再将断口EDS结果与铸造原料、炉衬、轧机接触件及拉丝润滑条件逐项对应。不能一看到断口就认定“铜材不纯”,也不能先认定“拉丝机有问题”。
问题2:扭转后沿杆长开裂,是铸造还是轧制问题?
扭转可能使原有表层不连续界面更容易暴露。若裂口内存在氧化膜并沿杆长延伸,应重点怀疑折叠、搭接或氧化皮轧入;若内部以不规则孔洞为主,则需回查铸造补缩与凝固状态。
扭转只能作为辅助揭示手段,不能单凭扭转裂纹形貌就确定唯一成因;应通过纵截面、横截面和必要的SEM/EDS进行交叉验证。
问题3:铜杆看着干净,拉丝时为什么铜粉越来越多?
2014年《有色金属科学与工程》的一项研究发现,铜杆线铜粉剥离与氧化物剥落、机械表面损伤有关,并通过SEM与XRD识别了剥落物中的铜及氧化物。
现场排查时应沿着“铜杆表面氧化膜—清洗效果—导轮和模具接触—润滑液污染”这条链逐步检查。只更换拉丝油、只提高模具等级或只调整某一道减面率,都可能无法消除真正的上游原因。
六、不同路线,应该从哪里开始排查?
SCR/Contirod连铸连轧铜杆:重点把熔炼洁净度、铸轮与钢带表面、铸条质量、热轧折叠、氧化皮清理、轧辊/导卫接触以及在线清洗串成闭环。
UPCAST等上引无氧铜杆:应更多关注熔体气氛与气体控制、结晶器冷却、牵引与停顿节奏、中心孔洞和周期性表面节痕;不能把“热轧折叠”作为该路线的默认解释。
无论采用哪种路线,都建议建立五项最基础的追溯记录:①同一卷铜杆的头、中、尾样;②表面和几何尺寸;③断口/截面金相;④必要的SEM/EDS分析;⑤与下游拉丝断线位置、规格和工况的对应关系。
七、为什么一根铜杆“合格”,还不够?
截至2026年11月,GB/T 3952—2016《电工用铜线坯》仍为现行标准;相关修订计划已经启动,但尚不能把修订计划当作正式替代标准。ASTM B49—20也对电工用铜杆的材料与外观提出要求。
这些标准为基本交货质量提供依据,却不能代替特定产品的下游适用性验证。用于普通导线、精密漆包线、镀层细线的铜杆,对表面缺陷尺寸、洁净度和连续拉拔能力的敏感程度可能不同。
真正值得建立的是一条完整的质量证据链:从原料与铜液到铸坯,从铜杆表面到拉丝断口,再回到明确的制造工序。这样才能减少反复调机、重复退货和“明明合格却不好拉”的争议。
结语
8 mm铜杆最容易被忽视的缺陷,未必是肉眼看得见的裂纹,而是那些在正常外观和常规检验背后仍然存在的局部不连续界面。
有些问题出生于铜液凝固,有些在热轧中被拉长,还有些只有进入细拉阶段才真正暴露。识别异常只是第一步,能够把它准确追溯到制造过程,才是铜杆质量控制真正的技术价值。
一根好铜杆,不只是导电率高、表面光亮,更要经得起后续加工。
feeder network - 馈线网络 (0) 投诉
P:2026-11-18 09:21:01
3
computer aided design technique - 计算机辅助设计技术 (0) 投诉
4