首页 > 挤塑 挤橡 发泡

[问题求助] 技术讨论:电源线押出遇到的问题 寻高手解决(重新补了几张图 便于各位分析)

P:2009-04-01 09:33:46

1

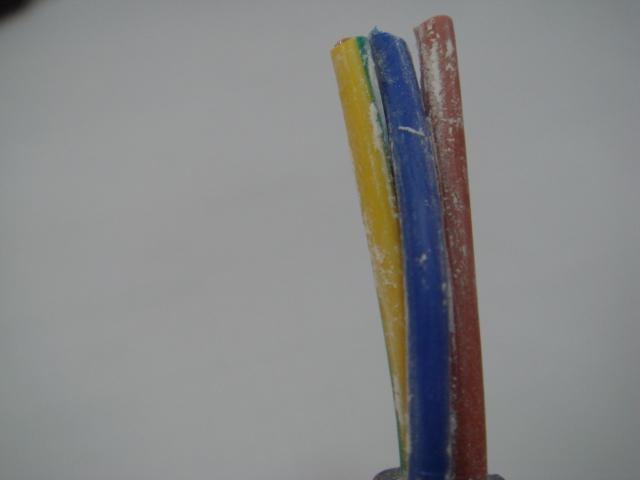
问题描述:我们电源线押出过程中总会出现如附件所示的扁线,分析是成缆引起的。概率是每1000米有2-4段长约40mm的扁线。

押出环境描述:1.押出机型:90机

2.缆芯为3*0.75 单支绝缘外径2.35

3.内模:5.0 外模:7.0

4.成缆眼模:5.0

5.实际押出外径:6.8

6押出速度:50米/分钟

请坛子里面的各路工程师帮出谋划策,给出分析和整套解决方案。不胜感谢!


扁线处切面如下:

与扁线相邻40mm左右切面如下:

扁线剥开如下:


interfacial-gel copolymerisation - 界面凝胶共聚技术 (0) 投诉

P:2009-04-01 10:05:38

2

已发回帖给你了,看看,大家交流一下

catalytic tower - 催化炉 (0) 投诉

P:2009-04-01 10:31:26

3

模套选的小了

color television - 彩色电视 (0) 投诉

P:2009-04-01 10:39:10

4

成缆的节距有多少

resistance to weathering - 耐气候,耐气候特性 (0) 投诉

P:2009-04-01 11:24:17

5

节距120

lightweight cable - 轻量电缆 (0) 投诉

P:2009-04-01 11:25:13

6

arlene610:
模套选的小了

你认为多大合适呢

nuclear radiation resistant cable - 耐核辐射电缆 (0) 投诉

P:2009-04-01 13:58:31

7

 有2-4段长约40mm的扁线

1.是单边偏扁了这么多,那另一边呢?

2.绞缆可能太松;

3.内模有点大;


SA - standard attenuator标准衰减器 (0) 投诉

P:2009-04-01 16:02:03

8

束绞的张力没有调节好,可能会是放线张力不对或绞合线芯有油

compression set - 压缩变形 (0) 投诉

P:2009-04-01 16:36:56

9

1.可能是成缆时涨力未调整好,

2.可能是内模偏小,

3.能否把扁的地方的截面图发上来给大家参考一下!

loaded cable system - 加感电缆系统 (0) 投诉

P:2009-04-01 17:28:14

10

1、模具不配

2、成缆节距太大

3、抽真空试试看

latest generation upcast continuous casting line - 最新一代上引法连续浇铸生产线 (0) 投诉

P:2009-04-01 17:57:06

11

成缆张力未调节好。

押出内摸偏小,建议用5.3的。

laying-up reel - 成缆用线盘 (0) 投诉

P:2009-04-01 19:39:36

12

内膜确实有点小

electric chute - 电路 (0) 投诉

P:2009-04-02 08:37:11

13

yanglaoda:

内膜确实有点小

内模其实还算可以了 成品线圆整且不粘连

不过生产中在内模处会堆积很多滑石粉,1个多小时就堵满了 也挺烦

wire wrapping - 线绕扎;导体的扭绞连接 (0) 投诉

P:2009-04-02 10:44:22

14

在进内模前端再顶个稍大点的内模呢?

non-halogen flame retarder - 无卤阻燃剂 (0) 投诉

P:2009-04-02 10:48:47

15

你用那么大的押出机做这么小的线,速度又不快,一定不好做。建议换成65机

unwrapper - 退绕装置,解绕装置 (0) 投诉

35


你需要登录才能发表,点击登录。