挤出口模积料:模口总是冒“鼻涕”?按这四步顺藤摸瓜

干挤出或吹膜的朋友,多半都被口模积料,(有人也叫模头糊料、挂料、膜唇黄鼻涕)折磨过。机台刚开平稳,跑了大半班,模唇边悄悄长出一圈焦黑黏稠的“胡子”。轻则在管材或型材表面拉出哑光道子、划伤表面,重则吹膜破泡、拉丝断头。工人只能提心吊胆拿铜刀去刮,刚刮完没几小时又冒出来。很多人第一反应是“温度高了烧焦”或“原料低分子太多”。这两句话对了一半,但口模积料表面是脏东西,本质上是流变学与机械设计的失衡。
一、口模积料到底从哪来?
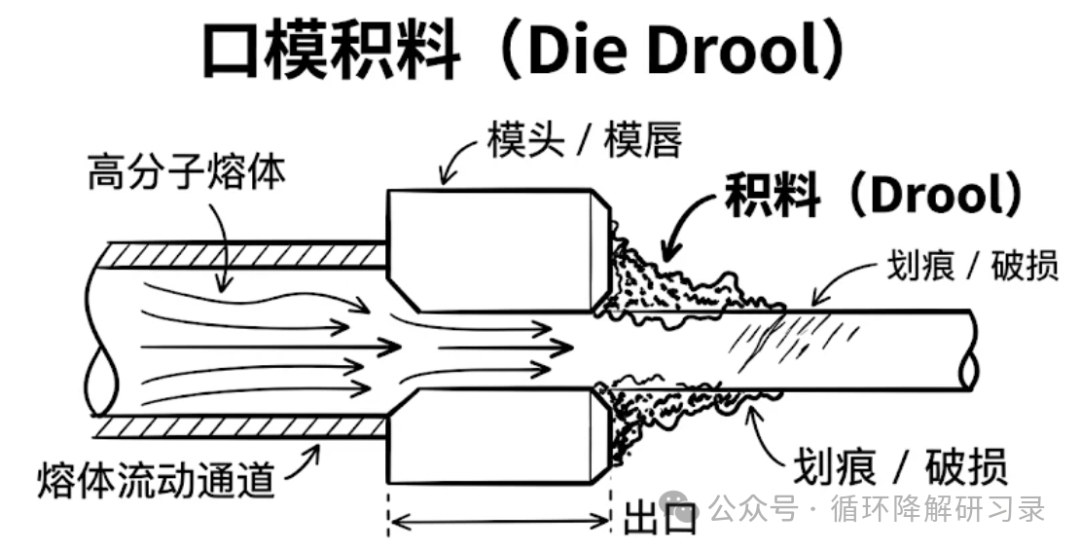
积料成分通常很杂:热降解聚合物、析出的润滑剂与抗氧剂、低分子量低聚物,甚至夹杂着碳酸钙或色粉。??熔体在模头流道内处于高压状态,紧贴金属壁面的物料剪切速率极高。一旦脱离模唇,外力约束骤失,高分子链瞬间回弹松弛(出口膨胀)。??若壁面剪切应力超过临界值,贴壁层与主流层便发生相对滑移。分子量小、流动性极好的低聚物组分,被强行挤向模唇外沿与流动死角。出口处接触空气中的氧气,在高温下急剧热氧老化,迅速结焦挂壁。
二、现场四步排查法
1. 机械死角与流道损伤
- 模唇微小划痕:工人用铁刀清理留下的毛刺与微小倒角,会导致熔体流经时产生局部微涡流,成为积料生长的温床。
- 平直段长度不足:压缩比过大或定型平直段过短,熔体出模口时应力来不及松弛,高剪切导致表层破裂。
- 拼接缝隙:模具拼接处若有微隙,积存物料碳化后会持续渗出。
2. 配方中润滑剂过量
许多高填充配方为改善流动盲目添加外润滑,如PE蜡、硬脂酸。 润滑剂相容性有限,超出饱和点后,高压高剪切会将小分子强行挤向熔体表面。出模失压时,润滑剂带着细填料一同析出,在模面形成粘性油膜,不仅带不走物料,反而成为粘聚积料的“胶水”。
3. 剪切速率过高与温区倒挂
??螺杆转速过高、产量盲目拉大,物料在模唇处的剪切速率超过临界值,熔体由平稳流出变为表面撕裂。??盲目降温:口模温度过低,表层熔体黏度暴增、流动阻力加大,壁面剪切应力反而飙升,加剧挂料。将口模末区温度微提5℃左右,改善表层滑移,挂料反而减少。
4. 原料分子量分布过宽
换批次后突发积料,往往因为副牌料或回料分子量分布过宽,包含过多超低分子低聚物。若挤出排气段真空度不足、脱挥不彻底,小分子更易在出口结焦。
三、快速应对手段
?微调口模温区:若未发生严重热分解,尝试将模唇处微提3~5℃,或适当降低前一区温度,调整剪切应力分布。?添加含氟加工助剂(PPA):微量添加PPA(几十至数百ppm),能在模唇内壁形成低表面能动态涂层,使“贴壁剪切”转为“界面滑移”,大幅延缓积料。?规范工具:严禁使用铁起子、硬钢刀刮拭模唇,必须使用专用黄铜刮刀或耐高温硅胶板,避免划伤模面。捋顺熔体剪切状态与界面阻力,控制好小分子析出,模头才能长效保持干净稳定。
2026-11-19 21:07:43 点赞(0) 投诉 这个说的好,是个好办法。
2026-11-20 08:42:52 点赞(0) 投诉